
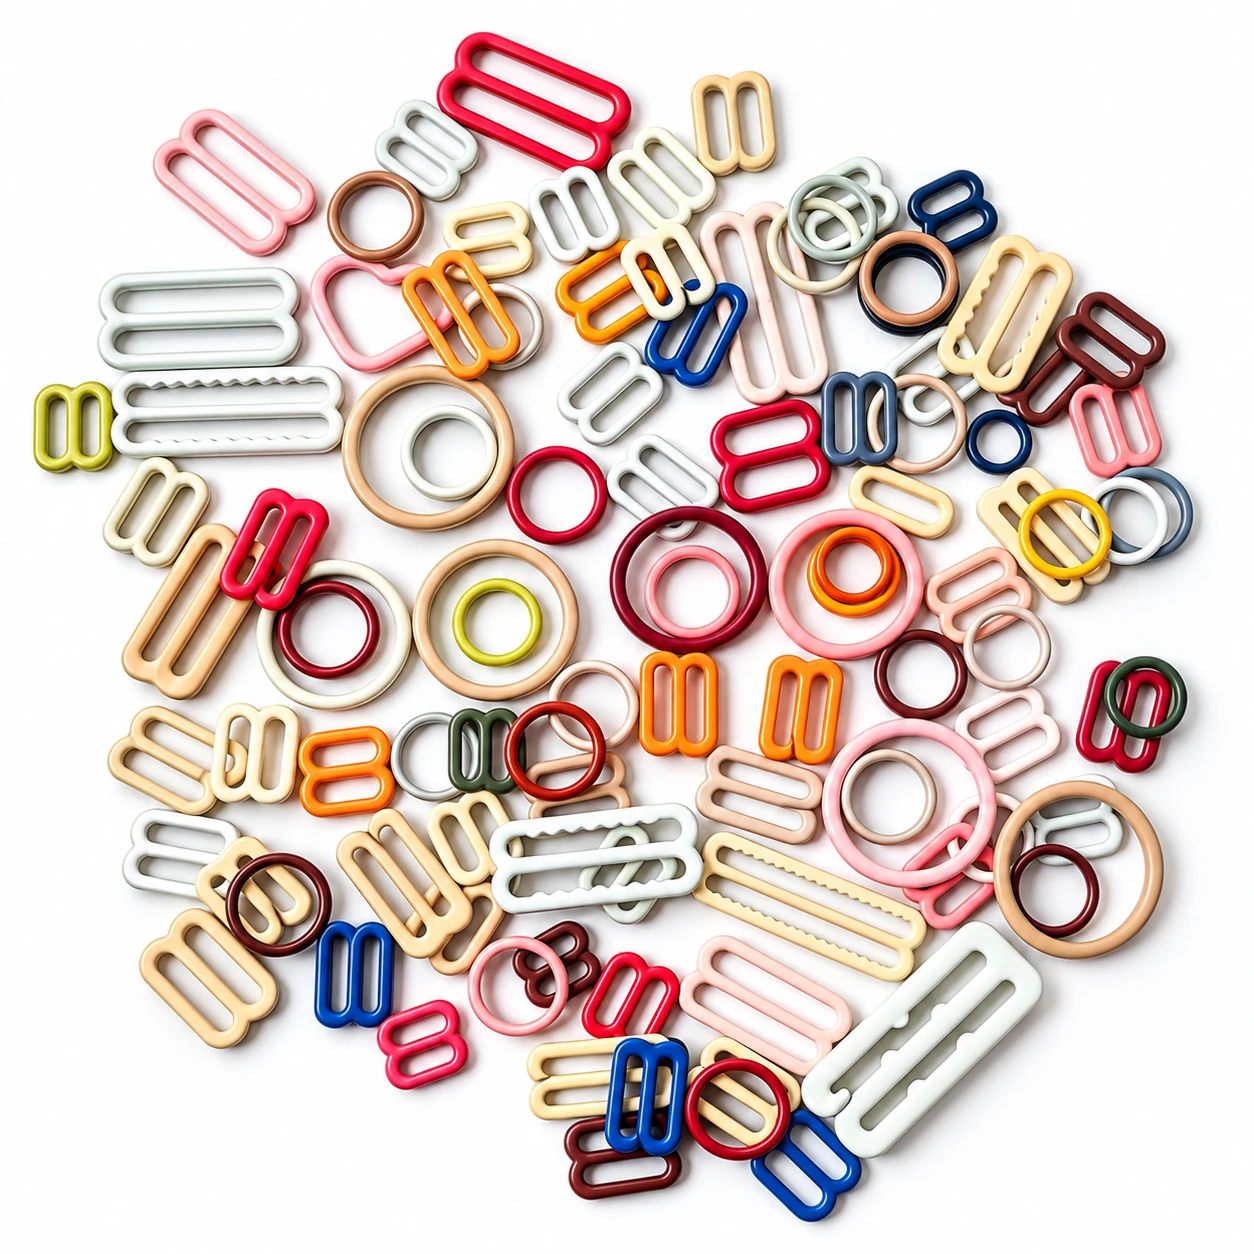
Кольца, регуляторы и крючки для бюстгальтеров
Характеристики продукта
Металлическая фурнитура с нейлоновым покрытием для белья
Кольца соединяют бретели с деталями изделия, регуляторы и слайдеры изменяют длину бретели, а крючки служат для застегивания. Для выбора важны ширина бретели, рабочая геометрия, размеры после покрытия и направление нагрузки.
Для чего нужны кольца, регуляторы и крючки с нейлоновым покрытием?
Кольца соединяют бретели с деталями изделия, регуляторы и слайдеры изменяют длину бретели, а крючки служат для застегивания. Для выбора важны ширина бретели, рабочая геометрия, размеры после покрытия и направление нагрузки.
Кольца, регуляторы, слайдеры и крючки
HS ALF получает листовой металл как сырье, а не закупает готовые покрытые детали. До размещения на складе лаборатория проверяет твердость. Мягкий металл может необратимо деформироваться при натяжении, чрезмерно твердый и хрупкий — треснуть или сломаться.
Высокопрочная листовая сталь
Высокопрочная листовая сталь проверяется на твердость в лаборатории до приемки на склад. Слишком мягкий металл может гнуться, чрезмерно твердый и хрупкий — ломаться.
Твердость листового металла определяет механическое поведение готовой фурнитуры. Слишком мягкая основа может необратимо согнуться при натяжении бретели; чрезмерно твердая и хрупкая — дать трещину или сломаться. Поэтому HS ALF проверяет твердость поступающего сырья в лаборатории до приемки на склад и запуска прессования. Даже идеально выглядящее нейлоновое покрытие не компенсирует неправильный выбор металла.
Зачем HS ALF проверяет твердость листового металла?
Высокопрочная листовая сталь проверяется на твердость в лаборатории до приемки на склад. Слишком мягкий металл может гнуться, чрезмерно твердый и хрупкий — ломаться.
Формует ли HS ALF металлические детали самостоятельно?
Собственные прессы формируют отверстия колец, проходы регуляторов и профиль крючков. Промежуточные проверки помогают сохранять одинаковые размеры, правильное перемещение бретели и стабильность сборки изделия.
Входной лабораторный контроль твердости
Собственные прессы формируют отверстия колец, проходы регуляторов и профиль крючков. Промежуточные проверки помогают сохранять одинаковые размеры, правильное перемещение бретели и стабильность сборки изделия.
Штамповка на собственном оборудовании
После штамповки изделия покрываются полиамидом/нейлоном на заводе HS ALF. Гладкий полимерный слой рассчитан на контакт с тканью, движение бретелей и уменьшение нежелательного трения. Покрытие не исправляет недостаточную прочность металлической основы.
Почему для бельевой фурнитуры используется полиамид?
После штамповки изделия покрываются полиамидом/нейлоном на заводе HS ALF. Гладкий полимерный слой рассчитан на контакт с тканью, движение бретелей и уменьшение нежелательного трения. Покрытие не исправляет недостаточную прочность металлической основы.
Нанесение полиамидного покрытия на производстве
Неравномерная или чрезмерная толщина может изменить рабочие размеры регулятора. Поры, трещины и отслаивание могут открыть металл влаге, повышая риск коррозии и пятен на ткани. Современное оборудование обеспечивает ровное покрытие без нежелательной шероховатости.
Как толщина покрытия влияет на работу регулятора?
Неравномерная или чрезмерная толщина может изменить рабочие размеры регулятора. Поры, трещины и отслаивание могут открыть металл влаге, повышая риск коррозии и пятен на ткани. Современное оборудование обеспечивает ровное покрытие без нежелательной шероховатости.
Проводятся ли испытания готовых изделий на разрыв?
Неравномерная или чрезмерная толщина может изменить рабочие размеры регулятора. Поры, трещины и отслаивание могут открыть металл влаге, повышая риск коррозии и пятен на ткани. Современное оборудование обеспечивает ровное покрытие без нежелательной шероховатости.
Гладкая поверхность при контакте с телом
Гладкость и равномерность поверхности особенно важны для изделий, которые прилегают к телу: жесткие края или шероховатость могут создавать дискомфорт и ускорять износ текстиля. Полиамидный слой отделяет металлическую основу от бретелей и ткани, но правильный выбор конструкции остается обязательным.
Устойчивость к истиранию и многократным движениям
Регуляторы постоянно взаимодействуют с бретелями, а кольца и крючки воспринимают натяжение в разных направлениях. При повторных циклах важны устойчивость покрытия к истиранию, сохранение гладкости и отсутствие трещин. Контроль покрытия проводится совместно с оценкой механической прочности основы.
Контроль толщины полиамидного слоя
Постоянная толщина покрытия необходима для функциональных размеров. Избыточный слой может уменьшить проход для бретели, а недостаточный — оставить уязвимые участки. Производственные проверки направлены на равномерность слоя и стабильность качества между партиями.
Для регуляторов важно одновременно контролировать рабочий просвет и качество поверхности. Излишне толстый слой уменьшает проход для бретели, а неравномерный увеличивает трение. Поры, тонкие участки и слабая адгезия ухудшают защиту. При многократном движении, изгибе и стирке возможны микротрещины, отслаивание и шелушение. После нарушения сплошности покрытия влага легче достигает металла, повышая вероятность коррозии и пятен на бельевой ткани.
Можно ли окрасить белые изделия по образцу клиента?
Постоянная толщина покрытия необходима для функциональных размеров. Избыточный слой может уменьшить проход для бретели, а недостаточный — оставить уязвимые участки. Производственные проверки направлены на равномерность слоя и стабильность качества между партиями.
Защита металла от влаги и коррозии
Целостный полиамидный слой помогает отделять металл от влаги. Если появляются поры, трещины или отслаивание, металл может подвергаться коррозии и потенциально оставлять следы на ткани. Это функциональное преимущество покрытия, а не обещание абсолютной защиты от коррозии.
Адгезия покрытия и риск отслаивания
Адгезия важна при изгибе, трении и повторном использовании. Некачественное сцепление может вызвать растрескивание, шелушение или отделение покрытия. Контроль ведется как на стадии нанесения, так и при проверке готовых компонентов.
Какие размеры и специальные формы доступны?
Адгезия важна при изгибе, трении и повторном использовании. Некачественное сцепление может вызвать растрескивание, шелушение или отделение покрытия. Контроль ведется как на стадии нанесения, так и при проверке готовых компонентов.
Прочность и испытания на разрушение
Неравномерная или чрезмерная толщина может изменить рабочие размеры регулятора. Поры, трещины и отслаивание могут открыть металл влаге, повышая риск коррозии и пятен на ткани. Современное оборудование обеспечивает ровное покрытие без нежелательной шероховатости.
Какова суточная производственная мощность?
Неравномерная или чрезмерная толщина может изменить рабочие размеры регулятора. Поры, трещины и отслаивание могут открыть металл влаге, повышая риск коррозии и пятен на ткани. Современное оборудование обеспечивает ровное покрытие без нежелательной шероховатости.
Контроль качества на всех этапах
Для моделей, работающих рядом с телом, качество поверхности оценивается не только по цвету. Гладкость, отсутствие грубых участков и правильная форма обеспечивают более аккуратное взаимодействие с тканью и швами.
Контроль качества включает несколько независимых этапов: проверку твердости входящей стали, контроль геометрии после штамповки, наблюдение за толщиной и равномерностью полиамидного слоя, осмотр поверхности и периодические испытания готовых деталей на разрушение. Каждая стадия выявляет собственный тип дефектов. По запросу покупателя образцы именно его заказа можно передать в независимую международно аккредитованную лабораторию по заданной программе испытаний; это не означает сертификацию каждой партии.
Независимые лабораторные испытания по запросу
Неравномерная или чрезмерная толщина может изменить рабочие размеры регулятора. Поры, трещины и отслаивание могут открыть металл влаге, повышая риск коррозии и пятен на ткани. Современное оборудование обеспечивает ровное покрытие без нежелательной шероховатости.
Каков минимальный заказ и типовая упаковка?
Для моделей, работающих рядом с телом, качество поверхности оценивается не только по цвету. Гладкость, отсутствие грубых участков и правильная форма обеспечивают более аккуратное взаимодействие с тканью и швами.
Стандартные цвета: черный и белый
Для производителей с собственной красильней белая фурнитура дает возможность согласовать цвет с бретелями, тканями и отделкой в рамках единой программы окрашивания. Покупатель самостоятельно выполняет окраску на своем оборудовании.
Независимые лабораторные испытания по запросу?
Неравномерная или чрезмерная толщина может изменить рабочие размеры регулятора. Поры, трещины и отслаивание могут открыть металл влаге, повышая риск коррозии и пятен на ткани. Современное оборудование обеспечивает ровное покрытие без нежелательной шероховатости.
Окрашивание белой фурнитуры по образцу
Одобренный металл формуется на собственных прессах HS ALF. Контроль в процессе производства помогает сохранять точность размеров и совместимость с бретелями.
Стандартные цвета — черный и белый. Белые детали с полиамидным покрытием можно окрасить в собственной красильне HS ALF по образцу или цветовому эталону заказчика, чтобы согласовать цвет фурнитуры с бретелями и тканью коллекции. Предприятия с собственной красильней могут приобрести белые изделия и окрасить их самостоятельно. Соответствие конкретной системе сертификации цвета не предполагается.
Стандартные цвета: черный и белый?
Для производителей с собственной красильней белая фурнитура дает возможность согласовать цвет с бретелями, тканями и отделкой в рамках единой программы окрашивания. Покупатель самостоятельно выполняет окраску на своем оборудовании.
Окрашивание на производстве покупателя
Кольца соединяют элементы изделия и передают нагрузку от бретелей. Размеры приблизительно 6–30 мм зависят от конкретной формы. Сочетание правильной твердости, точной штамповки и равномерного покрытия влияет на срок службы.
Окрашивание белой фурнитуры по образцу?
Одобренный металл формуется на собственных прессах HS ALF. Контроль в процессе производства помогает сохранять точность размеров и совместимость с бретелями.
Кольца для бюстгальтеров
Регуляторы и слайдеры позволяют изменять длину бретели. Для их работы важно точное внутреннее пространство: бретель должна проходить без нежелательного заедания, а регулятор — сохранять положение при носке. Ровный полиамидный слой уменьшает лишнее трение.
Регуляторы и слайдеры для бретелей
Крючки используются в застежках белья и одежды. Они воспринимают тяговые и направленные усилия при застегивании и использовании. Качество зависит от геометрии крючка, свойств металлической основы и сохранности покрытия.
Крючки для бельевых изделий
Специальные размеры, ширины и геометрии оцениваются индивидуально с учетом оснастки и производственных возможностей. Выбор должен соответствовать ширине бретели, способу крепления и конструкции изделия.
Кольца передают разнонаправленные усилия между бретелью и изделием; регуляторы должны обеспечивать правильное движение бретели и удержание положения; крючки испытывают усилия при застегивании, расстегивании и натяжении. Стандартный диапазон составляет приблизительно 6–30 мм в зависимости от формы. Нестандартные размеры и конфигурации рассматриваются после оценки оснастки и технологической возможности.
Нестандартные размеры и формы
Лаборатория периодически проверяет готовую фурнитуру на разрушение. Эти проверки дополняют входной контроль твердости и контроль в процессе производства. По запросу образцы заказа отправляются в независимую международно аккредитованную лабораторию по программе заказчика.
Окрашивание на производстве покупателя?
Кольца соединяют элементы изделия и передают нагрузку от бретелей. Размеры приблизительно 6–30 мм зависят от конкретной формы. Сочетание правильной твердости, точной штамповки и равномерного покрытия влияет на срок службы.
Кольца для бюстгальтеров?
Регуляторы и слайдеры позволяют изменять длину бретели. Для их работы важно точное внутреннее пространство: бретель должна проходить без нежелательного заедания, а регулятор — сохранять положение при носке. Ровный полиамидный слой уменьшает лишнее трение.
Применение в бельевой и швейной промышленности
Фурнитура предназначена для бюстгальтеров, нижнего белья, купальников, корректирующего белья, боди, спортивной одежды и других текстильных изделий. Поставки ориентированы на фабрики, бренды, оптовых покупателей и отделы закупок.
Минимальная партия от 1000 штук
Стандартный минимальный заказ составляет 1000 штук на один артикул или типоразмер. Специальные конструкции и цвета обсуждаются отдельно по технологическим условиям.
Регуляторы и слайдеры для бретелей?
Крючки используются в застежках белья и одежды. Они воспринимают тяговые и направленные усилия при застегивании и использовании. Качество зависит от геометрии крючка, свойств металлической основы и сохранности покрытия.
Упаковка 1000 или 2000 штук
Стандартные цвета — черный и белый. Белые детали окрашиваются на собственной красильной линии HS ALF по образцу заказчика. Покупатели с собственной красильней могут окрашивать белые изделия самостоятельно.
Крючки для бельевых изделий?
Специальные размеры, ширины и геометрии оцениваются индивидуально с учетом оснастки и производственных возможностей. Выбор должен соответствовать ширине бретели, способу крепления и конструкции изделия.
Производительность до 6 миллионов штук в сутки
Полиамидное/нейлоновое покрытие наносится на заводе после штамповки. Гладкая поверхность снижает нежелательное трение о кожу и ткань.
Нестандартные размеры и формы?
Лаборатория периодически проверяет готовую фурнитуру на разрушение. Эти проверки дополняют входной контроль твердости и контроль в процессе производства. По запросу образцы заказа отправляются в независимую международно аккредитованную лабораторию по программе заказчика.
Полный производственный цикл
Обычные упаковки содержат 1000 или 2000 штук. Возможна другая фасовка по требованиям заказчика для складского учета и подачи материалов на производственную линию.
Минимальная партия обычно составляет 1000 штук на артикул; распространенная упаковка — 1000 или 2000 штук, возможны другие варианты. Общая мощность достигает 6 миллионов деталей в сутки в зависимости от ассортимента, но не означает одинаковый выпуск каждой модели. Внутренний цикл включает приемку сырья, штамповку, покрытие, контроль, окрашивание при необходимости и упаковку.
Технические характеристики и условия поставки
Мощность достигает 6 миллионов аксессуаров в день в зависимости от ассортимента и загрузки оборудования. Это общая производственная возможность, а не фиксированное обязательство для каждого артикула.
Упаковка 1000 или 2000 штук?
Стандартные цвета — черный и белый. Белые детали окрашиваются на собственной красильной линии HS ALF по образцу заказчика. Покупатели с собственной красильней могут окрашивать белые изделия самостоятельно.
Расширенное техническое описание: требования к металлической основе и покрытию
При подборе металлической бельевой фурнитуры с полиамидным покрытием необходимо оценивать изделие как единую конструкцию: стальную основу, геометрию штамповки, толщину и равномерность покрытия, состояние кромок и поведение детали под нагрузкой. Прочность металлической основы и качество нейлонового слоя выполняют разные функции и не заменяют друг друга. Даже визуально ровное покрытие не устраняет риск остаточной деформации при неправильно подобранной твердости металла.
Для колец, регуляторов длины бретелей, слайдеров и крючков важно соответствие внутреннего прохода ширине текстильной ленты. Излишне свободное соединение может ухудшать фиксацию, а чрезмерно тесное — увеличивать трение, затруднять регулировку и создавать дополнительную нагрузку на ткань. Поэтому при согласовании заказа учитываются номинальный размер, конфигурация детали, фактическая ширина бретели и особенности сборки готового изделия.
Входной контроль листового металла до штамповки
Технологическая последовательность HS ALF начинается с поступления высокопрочного листового металла. До передачи сырья на прессовое оборудование проводится лабораторная проверка твердости. Материал, соответствующий установленным производственным требованиям, допускается к использованию и размещается на складе сырья. Такой контроль помогает выявлять неподходящие партии до формования, нанесения покрытия и выпуска готовой фурнитуры.
Недостаточная твердость может привести к изгибу и остаточной деформации при натяжении бретели. Чрезмерная твердость при неподходящих условиях формования способна повышать риск трещин и разрушения. Для промышленного производства важно обеспечить баланс формуемости и сопротивления механическим нагрузкам, а не ориентироваться только на внешний вид готовой детали.
Собственная штамповка и контроль геометрии
После приемки сырья кольца, регуляторы, слайдеры и крючки формуются на собственных промышленных прессах HS ALF. На этой стадии задаются контур, проходные размеры и рабочая геометрия изделия. Стабильность размеров необходима для серийной сборки бюстгальтеров и бельевых изделий, предсказуемого перемещения бретелей и совместимости фурнитуры с автоматизированными и ручными операциями пошива.
Отклонения формы могут повлиять на натяжение, положение детали относительно текстильной ленты, удобство регулировки и качество сборки. Поэтому штамповка, нанесение полиамида и последующий контроль рассматриваются как взаимосвязанные этапы единого производственного процесса.
Функциональное полиамидное покрытие: поверхность, толщина и адгезия
Полиамидное, или нейлоновое, покрытие наносится на сформованные металлические компоненты на производстве HS ALF. Оно образует функциональную поверхность для контакта с бретелями, эластичными и деликатными бельевыми тканями. Гладкость покрытия особенно важна в местах, где регулятор перемещается вдоль бретели или кольцо испытывает повторяющиеся изменения направления нагрузки.
Контроль толщины покрытия необходим для сохранения рабочих размеров. Неравномерный слой способен изменять проходное сечение регулятора и характер трения, а локальные дефекты покрытия — ухудшать качество поверхности. Оцениваются равномерность, целостность и сцепление полиамидного слоя с металлической основой. Устойчивость к истиранию и сопротивление отслаиванию имеют значение при многократных циклах движения и натяжения.
Покрытие также отделяет металлическую основу от непосредственного контакта с окружающей средой и может способствовать защите поверхности от влаги и коррозионных воздействий. Фактическая стойкость зависит от условий эксплуатации, состояния покрытия и требований конкретного изделия; специальные показатели следует подтверждать соответствующими испытаниями.
Проверка прочности готовой фурнитуры
Механическая надежность проверяется не только по характеристикам исходного листового металла. В производственном цикле предусмотрены текущий контроль качества, периодические механические испытания и окончательная инспекция. Для готовых колец, регуляторов и крючков существенны сопротивление изгибу, сохранение геометрии и поведение при разрушающей нагрузке. По согласованию возможна организация испытаний в независимой аккредитованной лаборатории применительно к требованиям конкретного заказа.
Подбор и применение бельевой фурнитуры в серийном производстве
Кольца с нейлоновым покрытием для бюстгальтеров
Кольца служат соединительными элементами между бретелями и конструкцией бюстгальтера, передавая механическую нагрузку между текстильными участками. При выборе важны проходной размер, форма, гладкость поверхности и устойчивость к деформации. Изделия применяются в производстве бюстгальтеров, корсетных и других бельевых изделий, а также в подходящих конструкциях купальников и корректирующего белья.
Регуляторы и слайдеры длины бретелей
Регуляторы позволяют изменять рабочую длину бретели и должны сочетать надежное удержание ленты с контролируемым перемещением при регулировке. Для промышленного заказчика важны совместимость с конкретной бретелью, точность размеров, равномерность полиамидной поверхности и стабильность поведения детали при многократном использовании.
Крючки для белья и швейных изделий
Крючки подбираются по конфигурации крепления, направлению рабочих нагрузок и требованиям конструкции изделия. Особое внимание уделяется стабильности формы, состоянию кромок и покрытию в местах контакта с тканью. Подходящий тип и размер согласовываются с образцом клиента или технической спецификацией.
Размерный ряд и индивидуальные технические требования
В ассортименте представлены изделия ориентировочно от 6 до 30 мм в зависимости от конкретной конструкции. Возможность изготовления нестандартных размеров, форм и вариантов исполнения обсуждается по чертежу, образцу либо техническому заданию заказчика. При согласовании рекомендуется указывать тип детали, размер бретели, цвет, необходимое количество, условия эксплуатации и требования к проверке качества.
Цвета, окрашивание, упаковка и B2B-поставки
Основные варианты покрытия — черный и белый. Белые изделия с полиамидным покрытием могут использоваться как основа для окрашивания под цвета коллекции при согласовании технологических условий. Это подходит как заказчикам, которым требуется подбор оттенка, так и предприятиям с собственным красильным производством. Результат окрашивания зависит от выбранного процесса, красителя и режима обработки; совместимость следует проверять на образцах.
Для промышленного заказа минимальная партия составляет от 1 000 штук на позицию. Доступность стандартной либо индивидуальной упаковки, включая фасовку по 1 000 или 2 000 штук, согласовывается по заказу. При формировании спецификации отдельно фиксируются артикул, размеры, цвет, количество, вариант упаковки и дополнительные требования к контролю.
Производственная мощность HS ALF достигает 6 миллионов единиц фурнитуры в сутки. Интегрированное производство охватывает входную проверку металла, штамповку, нанесение полиамидного покрытия, контроль в ходе процесса и финальную инспекцию. Такая схема предназначена для поставок производителям бюстгальтеров и нижнего белья, фабрикам по пошиву купальников, компаниям по закупке комплектующих, оптовым покупателям и другим профессиональным B2B-клиентам.
Какие сведения необходимы для точного коммерческого предложения?
Для подбора кольца, регулятора, слайдера или крючка желательно предоставить чертеж либо фотографию образца с размерами, указать ширину бретели, необходимый цвет, объем партии и требования к упаковке. Если изделие будет окрашиваться после поставки, это необходимо обозначить заранее. Для специальных условий эксплуатации и подтверждения характеристик можно согласовать программу испытаний до серийного заказа.
Технические параметры фурнитуры для бретелей
Для промышленного заказа необходимо согласовать внутреннюю ширину кольца или регулятора, ширину эластичной бретели, толщину металла, радиусы кромок и геометрию скольжения. Диапазон около 6–30 мм зависит от конструкции изделия. Перед серийным выпуском рекомендуется проверить чертёж и образец в готовом узле.
Полиамидное покрытие и контакт с тканью
Нейлоновое покрытие наносится на сформированную металлическую основу: это не цельнопластиковая деталь. При проверке учитывают равномерность слоя на изгибах, гладкость кромок, трение по эластичной ленте и риск повреждения кружева. Входной контроль твёрдости металла и периодические испытания на разрушение помогают контролировать стабильность процесса.
Европейское OEM/ODM-производство и поставки B2B
HS ALF поставляет фурнитуру для бюстгальтеров и нижнего белья профессиональным производителям. В запросе указывают тип изделия, размеры, чёрное или белое исполнение, цветовой образец, упаковку и объём. Заявленный стандартный минимум — 1000 штук на артикул; сроки и нестандартную оснастку согласовывают отдельно.