
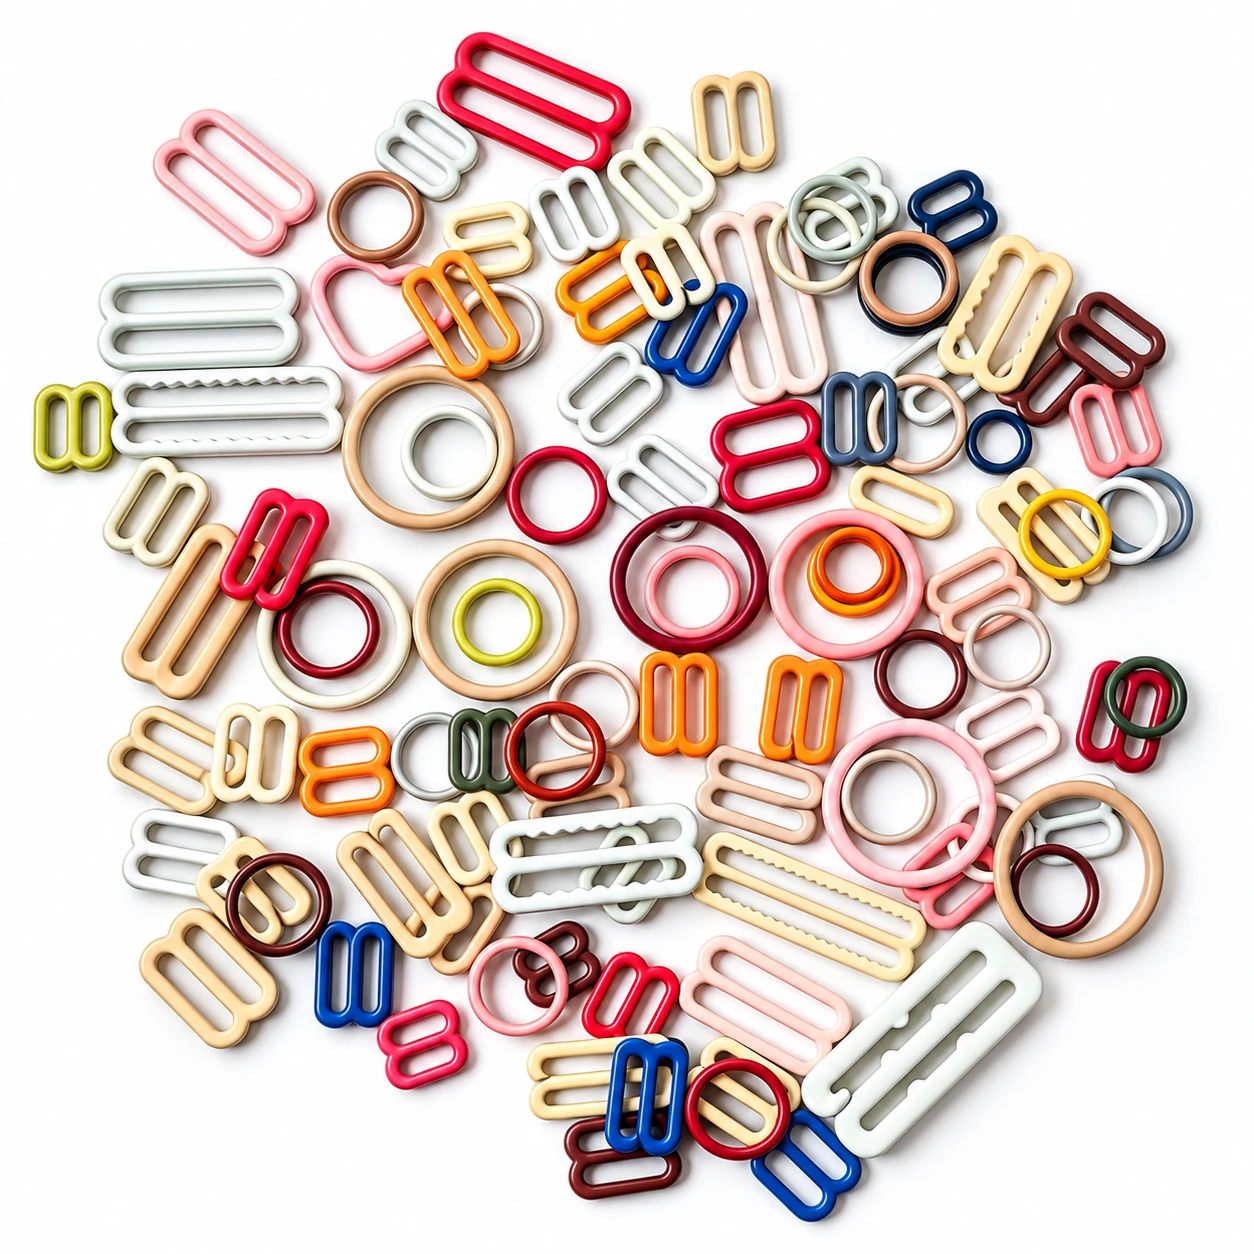
Anneaux, régleurs et crochets de soutien-gorge revêtus nylon
Caractéristiques du produit
Accessoires métalliques gainés nylon pour lingerie
Les anneaux relient les bretelles au vêtement, les régleurs et coulisseaux ajustent leur longueur et les crochets servent aux fermetures. Le choix dépend de la largeur de bretelle, de la géométrie fonctionnelle, des dimensions après revêtement et des efforts attendus.
À quoi servent les anneaux, régleurs et crochets revêtus de nylon ?
Les anneaux relient les bretelles au vêtement, les régleurs et coulisseaux ajustent leur longueur et les crochets servent aux fermetures. Le choix dépend de la largeur de bretelle, de la géométrie fonctionnelle, des dimensions après revêtement et des efforts attendus.
Anneaux, régleurs, coulisseaux et crochets
HS ALF reçoit de la tôle haute résistance comme matière première, et non des pièces déjà revêtues. Le laboratoire vérifie la dureté avant acceptation. Un métal trop souple peut se déformer durablement; un métal trop dur et cassant risque de rompre.
Tôle haute résistance pour accessoires de lingerie
La tôle haute résistance subit un contrôle de dureté dans notre laboratoire avant son admission en stock. Trop souple, elle risque de se déformer; trop dure ou cassante, elle peut se rompre.
La dureté de la tôle influe directement sur la sécurité fonctionnelle de la pièce. Trop souple, le métal peut garder une déformation sous la tension des bretelles; excessivement dur ou cassant, il risque de se fissurer ou de rompre. HS ALF contrôle donc la dureté au laboratoire avant l’entrée en stock et avant le passage sur presses. Un revêtement nylon visuellement parfait ne corrige pas un support métallique inadapté.
Pourquoi HS ALF contrôle-t-il la dureté de la tôle ?
La tôle haute résistance subit un contrôle de dureté dans notre laboratoire avant son admission en stock. Trop souple, elle risque de se déformer; trop dure ou cassante, elle peut se rompre.
HS ALF réalise-t-il le formage des pièces en interne ?
Nos presses réalisent les ouvertures des anneaux, les passages des régleurs et les formes des crochets. Les contrôles intermédiaires visent des dimensions répétables et un fonctionnement régulier lors de la confection.
Contrôle de dureté des matières entrantes
Nos presses réalisent les ouvertures des anneaux, les passages des régleurs et les formes des crochets. Les contrôles intermédiaires visent des dimensions répétables et un fonctionnement régulier lors de la confection.
Formage sur presses dans nos ateliers
Après formage, les pièces sont revêtues de polyamide/nylon dans notre usine. Cette surface lisse convient au contact textile et aux mouvements répétés tout en limitant les frottements indésirables. Elle ne remplace pas une base métallique correctement sélectionnée.
Pourquoi choisir le polyamide pour les accessoires de lingerie ?
Après formage, les pièces sont revêtues de polyamide/nylon dans notre usine. Cette surface lisse convient au contact textile et aux mouvements répétés tout en limitant les frottements indésirables. Elle ne remplace pas une base métallique correctement sélectionnée.
Revêtement polyamide appliqué en interne
Une épaisseur irrégulière ou excessive peut modifier le passage des petits régleurs. Pores, fissures et décollements exposent davantage le métal à l’humidité, avec des risques de corrosion et de taches sur tissu. Les équipements modernes visent une surface régulière sans rugosité indésirable.
Quel est l’effet de l’épaisseur du revêtement sur les régleurs ?
Une épaisseur irrégulière ou excessive peut modifier le passage des petits régleurs. Pores, fissures et décollements exposent davantage le métal à l’humidité, avec des risques de corrosion et de taches sur tissu. Les équipements modernes visent une surface régulière sans rugosité indésirable.
Les accessoires finis subissent-ils des essais de rupture ?
Une épaisseur irrégulière ou excessive peut modifier le passage des petits régleurs. Pores, fissures et décollements exposent davantage le métal à l’humidité, avec des risques de corrosion et de taches sur tissu. Les équipements modernes visent une surface régulière sans rugosité indésirable.
Surface lisse pour lingerie près du corps
Pour les articles portés près du corps, l’absence d’aspérités et la régularité de la surface sont essentielles. Des zones rugueuses peuvent nuire au confort et accélérer l’usure des tissus. Le polyamide sépare le métal de l’environnement textile, sans remplacer une conception adaptée.
Résistance à l’abrasion et aux mouvements répétés
Les régleurs frottent contre les bretelles lors des ajustements; les anneaux et crochets transmettent des efforts de traction. Les mouvements répétés exigent une bonne résistance à l’abrasion et un revêtement intact. La tenue de surface et la résistance du métal doivent être évaluées ensemble.
Maîtrise de l’épaisseur du revêtement
Une épaisseur maîtrisée préserve les dimensions utiles. Une couche trop épaisse peut réduire le passage de la bretelle; une couche insuffisante laisse des zones moins protégées. Les contrôles visent une épaisseur régulière et la répétabilité entre lots.
Pour les régleurs, il faut contrôler simultanément l’ouverture utile et l’état de surface. Une couche trop épaisse peut gêner le passage de la bretelle, tandis qu’une épaisseur irrégulière peut provoquer des frottements. Pores, zones insuffisamment couvertes et mauvaise adhérence fragilisent la barrière de protection. Après mouvements, flexions ou lavages répétés, fissuration, écaillage et délamination peuvent exposer le métal à l’humidité et entraîner un risque de corrosion ou de taches sur les tissus.
Les pièces blanches peuvent-elles être teintes selon un échantillon ?
Une épaisseur maîtrisée préserve les dimensions utiles. Une couche trop épaisse peut réduire le passage de la bretelle; une couche insuffisante laisse des zones moins protégées. Les contrôles visent une épaisseur régulière et la répétabilité entre lots.
Humidité et protection contre la corrosion
Un revêtement continu contribue à isoler le métal de l’humidité. Pores, fissures ou décollements peuvent favoriser la corrosion et d’éventuelles traces sur textile. Il s’agit d’une protection fonctionnelle, non d’une garantie absolue contre la corrosion.
Adhérence du revêtement et délaminage
L’adhérence du polyamide est déterminante lors des frottements et sollicitations répétés. Une mauvaise adhésion peut entraîner fissuration, écaillage ou délaminage. Le procédé de revêtement et les pièces finies font l’objet de vérifications.
Quelles dimensions et formes spéciales sont disponibles ?
L’adhérence du polyamide est déterminante lors des frottements et sollicitations répétés. Une mauvaise adhésion peut entraîner fissuration, écaillage ou délaminage. Le procédé de revêtement et les pièces finies font l’objet de vérifications.
Résistance mécanique et essais de rupture
Une épaisseur irrégulière ou excessive peut modifier le passage des petits régleurs. Pores, fissures et décollements exposent davantage le métal à l’humidité, avec des risques de corrosion et de taches sur tissu. Les équipements modernes visent une surface régulière sans rugosité indésirable.
Quelle est la capacité de production quotidienne ?
Une épaisseur irrégulière ou excessive peut modifier le passage des petits régleurs. Pores, fissures et décollements exposent davantage le métal à l’humidité, avec des risques de corrosion et de taches sur tissu. Les équipements modernes visent une surface régulière sans rugosité indésirable.
Contrôle qualité à chaque étape
La couleur seule ne suffit pas pour un accessoire placé près de la peau. L’absence de rugosités, le bon profil des bords et une géométrie cohérente favorisent un contact plus doux avec bretelles et coutures.
Le contrôle qualité ne se limite pas à l’aspect final : réception de la tôle et mesure de dureté, suivi dimensionnel après pressage, surveillance de la régularité et de l’épaisseur du polyamide, inspection de surface puis essais périodiques de rupture sur les composants terminés. Chaque étape recherche une cause différente de défaillance. À la demande du client, des échantillons représentatifs de la commande concernée peuvent être envoyés à un laboratoire indépendant accrédité internationalement, selon les essais spécifiés; cela ne signifie pas que chaque commande est certifiée.
Essais en laboratoire accrédité sur demande
Une épaisseur irrégulière ou excessive peut modifier le passage des petits régleurs. Pores, fissures et décollements exposent davantage le métal à l’humidité, avec des risques de corrosion et de taches sur tissu. Les équipements modernes visent une surface régulière sans rugosité indésirable.
Quels sont le MOQ et les conditionnements ?
La couleur seule ne suffit pas pour un accessoire placé près de la peau. L’absence de rugosités, le bon profil des bords et une géométrie cohérente favorisent un contact plus doux avec bretelles et coutures.
Coloris standard noir et blanc
Les fabricants disposant d’une teinturerie peuvent acheter les pièces blanches et réaliser la coloration en interne. Cette possibilité facilite l’harmonisation des accessoires avec les bretelles, étoffes et finitions de la collection.
Essais en laboratoire accrédité sur demande?
Une épaisseur irrégulière ou excessive peut modifier le passage des petits régleurs. Pores, fissures et décollements exposent davantage le métal à l’humidité, avec des risques de corrosion et de taches sur tissu. Les équipements modernes visent une surface régulière sans rugosité indésirable.
Teinture des pièces blanches sur échantillon
Les pièces sont formées sur les presses HS ALF. Les contrôles en cours de fabrication visent la régularité des dimensions et la compatibilité avec les bretelles.
Les couleurs de série sont le noir et le blanc. Les pièces revêtues de polyamide blanc peuvent être teintes dans la teinturerie HS ALF à partir d’un échantillon fourni par le client, pour coordonner anneaux, régleurs, crochets, bretelles et tissus. Un fabricant disposant de sa propre teinturerie peut aussi acheter les pièces blanches et effectuer la teinture en interne. Aucune correspondance Pantone certifiée n’est présumée.
Coloris standard noir et blanc?
Les fabricants disposant d’une teinturerie peuvent acheter les pièces blanches et réaliser la coloration en interne. Cette possibilité facilite l’harmonisation des accessoires avec les bretelles, étoffes et finitions de la collection.
Teinture dans les ateliers du client
Les anneaux relient les bretelles aux différentes parties du vêtement et transmettent des efforts multidirectionnels. Les dimensions varient environ de 6 à 30 mm selon la géométrie. Dureté du métal, précision du formage et revêtement influencent conjointement la tenue.
Teinture des pièces blanches sur échantillon?
Les pièces sont formées sur les presses HS ALF. Les contrôles en cours de fabrication visent la régularité des dimensions et la compatibilité avec les bretelles.
Anneaux pour soutien-gorge gainés nylon
Les régleurs et coulisseaux servent à ajuster la longueur des bretelles. Le passage intérieur doit être adapté pour permettre le mouvement sans blocage intempestif tout en maintenant la position. Une surface polyamide uniforme limite les frottements inutiles.
Régleurs et coulisseaux pour bretelles
Les crochets servent aux systèmes de fermeture des soutiens-gorge et autres vêtements. Ils subissent des efforts répétés lors de l’ouverture, de la fermeture et du port. Le profil du crochet, la dureté du métal et l’intégrité du revêtement sont complémentaires.
Crochets gainés nylon pour lingerie
Les largeurs, dimensions et géométries spécifiques sont examinées selon les outillages et la faisabilité industrielle. La sélection doit correspondre à la bretelle et au montage du vêtement.
Les anneaux transmettent les efforts entre les bretelles et le vêtement; les régleurs et coulisseaux doivent permettre le mouvement du ruban sans altérer leur fonction; les crochets subissent ouvertures, fermetures et efforts directionnels. Les dimensions usuelles se situent approximativement entre 6 et 30 mm selon la géométrie. Les formes et tailles spécifiques font l’objet d’une étude de faisabilité industrielle.
Dimensions et géométries sur mesure
Le laboratoire HS ALF effectue périodiquement des essais de rupture sur les pièces finies. Ils complètent le contrôle de dureté à réception et les contrôles en cours de fabrication. Sur demande, les échantillons d’une commande sont testés selon les exigences du client par un laboratoire indépendant accrédité.
Teinture dans les ateliers du client?
Les anneaux relient les bretelles aux différentes parties du vêtement et transmettent des efforts multidirectionnels. Les dimensions varient environ de 6 à 30 mm selon la géométrie. Dureté du métal, précision du formage et revêtement influencent conjointement la tenue.
Anneaux pour soutien-gorge gainés nylon?
Les régleurs et coulisseaux servent à ajuster la longueur des bretelles. Le passage intérieur doit être adapté pour permettre le mouvement sans blocage intempestif tout en maintenant la position. Une surface polyamide uniforme limite les frottements inutiles.
Applications en lingerie et confection
Applications : soutiens-gorge, lingerie, sous-vêtements, maillots de bain, gainants, bodys, vêtements de sport et systèmes de bretelles. Les clients sont les marques, ateliers de confection, grossistes et services achats professionnels.
Minimum de commande : 1 000 pièces
Le minimum standard est de 1 000 pièces par référence. Les développements spéciaux, coloris et formes particulières font l’objet d’une étude selon les exigences de fabrication.
Régleurs et coulisseaux pour bretelles?
Les crochets servent aux systèmes de fermeture des soutiens-gorge et autres vêtements. Ils subissent des efforts répétés lors de l’ouverture, de la fermeture et du port. Le profil du crochet, la dureté du métal et l’intégrité du revêtement sont complémentaires.
Conditionnement standard et personnalisé
Le noir et le blanc sont les coloris standard. Les pièces blanches peuvent être teintes dans notre atelier selon un échantillon du client. Un fabricant disposant de sa propre teinturerie peut également teindre les pièces blanches.
Crochets gainés nylon pour lingerie?
Les largeurs, dimensions et géométries spécifiques sont examinées selon les outillages et la faisabilité industrielle. La sélection doit correspondre à la bretelle et au montage du vêtement.
Jusqu’à six millions de pièces par jour
Le revêtement polyamide/nylon est appliqué dans notre usine après formage. Sa surface lisse limite les frottements indésirables contre les textiles et la peau.
Dimensions et géométries sur mesure?
Le laboratoire HS ALF effectue périodiquement des essais de rupture sur les pièces finies. Ils complètent le contrôle de dureté à réception et les contrôles en cours de fabrication. Sur demande, les échantillons d’une commande sont testés selon les exigences du client par un laboratoire indépendant accrédité.
Chaîne de fabrication intégrée
Les conditionnements courants comprennent 1 000 ou 2 000 pièces. D’autres configurations peuvent être prévues pour le stockage, l’alimentation des lignes et les besoins du client.
La quantité minimale habituelle est de 1 000 pièces par référence. Les conditionnements courants sont de 1 000 ou 2 000 pièces, avec adaptation possible aux flux logistiques du client. La capacité globale peut atteindre 6 millions de pièces par jour selon le mélange de références; ce chiffre n’est pas une garantie identique pour chaque modèle. Les étapes internes vont de l’acceptation matière au pressage, revêtement, contrôle, teinture éventuelle et emballage.
Caractéristiques techniques et commandes
La capacité globale peut atteindre six millions de pièces par jour selon le mix produit et les installations. Il ne s’agit pas d’une quantité fixe garantie pour chaque référence.
Conditionnement standard et personnalisé?
Le noir et le blanc sont les coloris standard. Les pièces blanches peuvent être teintes dans notre atelier selon un échantillon du client. Un fabricant disposant de sa propre teinturerie peut également teindre les pièces blanches.
Spécifications industrielles et contrôle qualité des accessoires métalliques gainés de nylon
Le cycle de fabrication commence par la réception de tôles métalliques à haute résistance et le contrôle de leur dureté en laboratoire avant autorisation de mise en production. Une dureté insuffisante peut favoriser la déformation permanente sous tension; une dureté inadaptée au formage peut provoquer des fissures. Après validation de la matière, les anneaux, régleurs de bretelles, coulisseaux et crochets sont formés sur les presses industrielles internes de HS ALF.
Le revêtement polyamide, également appelé gainage nylon, constitue la surface fonctionnelle en contact avec les bretelles et les textiles délicats. L’homogénéité de son épaisseur, son adhérence au support métallique, l’absence d’arêtes agressives et sa résistance à l’abrasion sont essentielles. Une surépaisseur peut modifier le passage utile d’un régleur et perturber le glissement de la bretelle.
La sélection d’un anneau ou d’un régleur exige de confronter les dimensions intérieures à la largeur réelle de la bretelle, au sens des efforts et à la méthode d’assemblage. Le contrôle en cours de fabrication et l’inspection finale portent notamment sur la géométrie, la tenue à la déformation et l’intégrité du gainage. Des essais mécaniques auprès d’un laboratoire indépendant peuvent être envisagés selon le cahier des charges.
HS ALF approvisionne les fabricants de soutiens-gorge, de lingerie, de maillots de bain et de vêtements sculptants ainsi que les acheteurs professionnels B2B. Les dimensions proposées s’étendent approximativement de 6 à 30 mm selon les modèles. La quantité minimale commence à 1 000 pièces par référence; les conditionnements, dimensions spécifiques et couleurs sont confirmés sur devis. Les finitions standard sont le noir et le blanc; une coloration de la version blanche peut être étudiée après essais.
Spécifications industrielles et contrôle des accessoires
Le choix des anneaux, régleurs, coulisseaux et crochets métalliques revêtus de polyamide dépend de la largeur réelle des bretelles, du passage intérieur et de la géométrie des bords. La fabrication commence par la vérification en laboratoire de la dureté des tôles métalliques haute résistance. Après validation, les pièces sont embouties en interne, puis revêtues de nylon/polyamide. Le contrôle porte sur l'épaisseur et l'adhérence du revêtement, la régularité dimensionnelle, la résistance à la déformation et le comportement sous sollicitations répétées. La gamme couvre environ 6 à 30 mm selon la forme. Le noir et le blanc sont des coloris standards; d'autres dimensions et coloris sont étudiés selon cahier des charges. Quantité minimale : 1 000 pièces par référence. Capacité de production : jusqu'à 6 millions d'accessoires par jour. Les essais spécifiques et le conditionnement sont à définir avant la commande.
Spécifications techniques pour les bretelles de soutien-gorge
Pour un achat industriel, préciser la largeur utile intérieure, la largeur de bretelle, l’épaisseur du métal, le rayon des arêtes et la géométrie de coulissement. La plage indicative de 6 à 30 mm dépend de la forme de la pièce. Un plan coté ou un échantillon permet de valider le montage avant la série.
Revêtement polyamide et compatibilité textile
La couche de nylon recouvre une pièce métallique formée : il ne s’agit pas d’un accessoire entièrement plastique. Vérifier la régularité du revêtement aux courbures, la qualité des bords, le frottement sur l’élastique et le contact avec les dentelles délicates. Les contrôles de dureté et les essais de rupture périodiques participent au suivi de fabrication.
Fabrication européenne OEM/ODM et approvisionnement B2B
HS ALF fournit des accessoires de soutien-gorge et de lingerie aux fabricants professionnels. Le cahier des charges doit indiquer le type de pièce, la dimension, la finition noire ou blanche, la référence couleur, le conditionnement et les quantités. Le minimum standard annoncé est de 1 000 pièces par référence ; confirmer les délais et les adaptations avec l’usine.