
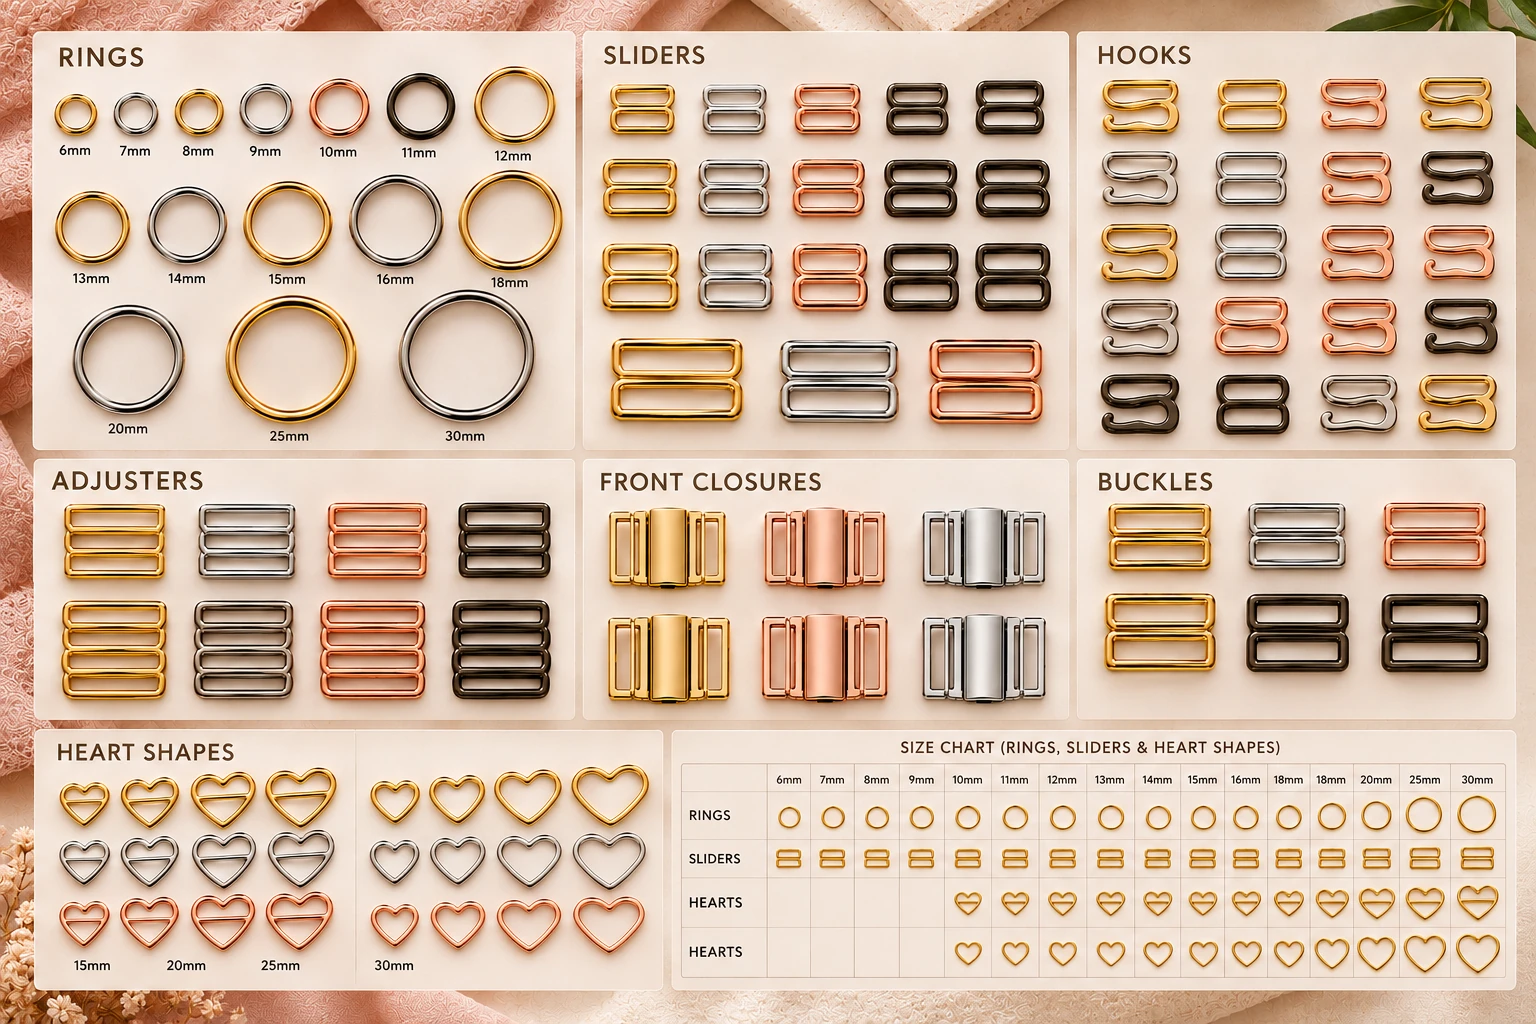
Accessori in zama per lingerie, bikini e costumi da bagno
Product Features
Accessori in zama per lingerie e moda mare: produzione europea
HS ALF realizza accessori pressofusi in lega di zinco (zama) per aziende che producono bikini, costumi interi, reggiseni, corsetteria e capi modellanti. La gamma comprende anelli per spalline, regolatori, cursori, ganci e connettori decorativi, oltre a geometrie su disegno. Come produttore europeo e fornitore B2B internazionale, HS ALF coordina lo sviluppo dello stampo, la fusione, le lavorazioni superficiali e i controlli secondo le specifiche approvate dal cliente.
Pressofusione di leghe di zinco e progettazione dei componenti
La pressofusione della zama permette dettagli tridimensionali e punti di collegamento integrati difficili da ottenere con un semplice filo piegato. La scelta del componente richiede la valutazione dello spessore delle pareti, dei raggi degli spigoli, delle tolleranze, della direzione del carico e della qualità della fusione. Il progetto deve inoltre rispettare il passaggio effettivo dell’elastico e le esigenze di assemblaggio del capo finito.
Anelli bikini, cursori, regolatori e connettori metallici
Anelli rotondi, ovali e sagomati possono collegare spalline, scollature, fasce posteriori ed elementi decorativi. I cursori e i regolatori devono essere dimensionati in base alla larghezza e allo spessore della fettuccia, alla luce interna, all’attrito e alla sollecitazione prevista. Una misura esterna nominale non è sufficiente: per valutare la compatibilità servono disegno quotato e, quando possibile, un campione del tessuto.
Resistenza alla corrosione: acqua salata, cloro e umidità
Nella moda mare i metalli possono essere esposti a salsedine, acqua clorata, creme solari, sudore e cicli ripetuti di bagnatura e asciugatura. Il comportamento dipende dalla lega, dalla preparazione del substrato, dalla continuità del rivestimento e dall’uso reale. La resistenza a sale e cloro deve essere verificata con prove e criteri concordati: non è corretto promettere una resistenza universale senza risultati specifici.
Finiture galvaniche, lucidatura e protezione delle superfici
Dopo la fusione si possono prevedere sbavatura, arrotondamento dei bordi e lucidatura per ridurre asperità che potrebbero danneggiare elastici e tessuti delicati. Sono valutabili finiture color argento, oro, oro rosa e tonalità scure, con eventuali strati protettivi compatibili con il progetto. Aspetto, uniformità, adesione e protezione dalla corrosione vanno definiti sul campione approvato e controllati in produzione.
Controllo qualità, trazione e verifiche sui rivestimenti
Il piano qualità può includere verifica delle dimensioni critiche, controllo visivo, valutazione delle bave, prove di trazione, adesione del rivestimento e test in nebbia salina secondo un protocollo concordato. Metodo, durata, condizioni e limiti di accettazione devono essere documentati. Eventuali richieste relative al rilascio di nichel e al contatto con la pelle necessitano di un sistema di finitura e di evidenze appropriate: il colore non certifica l’assenza di nichel.
Differenza fra zama pressofusa e metallo rivestito in nylon
La zama pressofusa è indicata quando servono forme complesse, rilievi e dettagli ornamentali strutturali. Gli accessori metallici rivestiti in nylon, invece, impiegano una base metallica con uno strato di poliammide a contatto con il tessuto e possono essere preferibili per componenti tradizionali. La selezione dipende da geometria, peso, superficie, carico, abrasione e ambiente d’uso: le due tecnologie non sono intercambiabili in ogni applicazione.
OEM/ODM: stampi, forme speciali e campionatura
Per progetti OEM e ODM è possibile partire da file CAD, disegni quotati, fotografie tecniche o campioni fisici. Vengono esaminati forma, dimensioni, tolleranze, attrezzatura necessaria, finitura, compatibilità con le spalline e prove richieste. Prima della serie è opportuno approvare il campione di riferimento e definire chiaramente le caratteristiche accettabili, i costi dello stampo e le condizioni di fornitura.
Quantità minime, confezionamento e tempi di produzione
Per i componenti standard la quantità minima tipica può essere di 1.000 pezzi per modello o variante, da confermare in offerta. Sono possibili confezioni industriali da 1.000 o 2.000 unità, in funzione delle dimensioni e della protezione necessaria. I tempi dipendono dalla disponibilità dello stampo, dal ciclo di finitura, dalle prove, dal volume ordinato e dalla programmazione produttiva; non sono identici per ogni articolo.
Fornitura internazionale B2B e documentazione tecnica
HS ALF supporta produttori di abbigliamento, marchi e uffici sviluppo prodotto con forniture ripetibili e specifiche tecniche condivise. Per una richiesta precisa indicare applicazione, disegno, dimensioni interne ed esterne, larghezza della spallina, colore, rivestimento, quantità, imballo e standard di prova. Questi dati consentono di pianificare campioni, attrezzature, controlli e consegne senza attribuire caratteristiche non verificate al componente.